Продукты
О нас

Техническая поддержка

Sep. 07, 2026
Поделиться:Промышленная печь для термообработки выбирается не только по температуре и размеру камеры. Правильная печь должна быть спроектирована с учетом материала, геометрии заготовки, процесса термообработки, производственной мощности, атмосферы в печи, равномерности температуры и требований к охлаждению.
Для производителей на самом деле вопрос заключается не в том, чтобы просто“Какую печь мне следует купить?”но“Какая конфигурация печи может обеспечить стабильное получение требуемого металлургического результата при требуемой производственной мощности?”
Правильная печь должна соответствовать материалу заготовки, процессу термообработки, производственной мощности, защитной атмосфере, равномерности температуры, способу охлаждения, требованиям к качеству и заводским условиям эксплуатации.
Для производителей автомобильных компонентов, крепежных изделий, деталей из порошковой металлургии, труб из нержавеющей стали, подшипников, алюминиевых деталей, инструментов, радиаторов и других металлических изделий неправильно выбранная печь может привести к нестабильной твердости, окислению, деформации, недостаточной плотности, высокому энергопотреблению, несоответствующему качеству продукции или чрезмерным производственным затратам.
В этом руководстве описаны основные типы промышленных печей для термообработки, распространенные процессы термообработки, типичные области применения, важные технические характеристики и ключевая информация, которую производители должны изучить перед покупкой печи.
Независимо от того, заменяете ли вы существующую печь, расширяете производственные мощности или строите новую линию термообработки, это руководство поможет вам понять, как выбрать печь, соответствующую вашим реальным производственным требованиям.
Промышленная печь для термообработки - это оборудование, используемое для нагрева, выдержки и охлаждения металлических деталей в контролируемых условиях с целью достижения определенных металлургических, механических, размерных свойств или свойств поверхности.
В отличие от обычной печи для нагрева, печь для термообработки должна точно контролировать несколько технологических параметров.
Для различных материалов и процессов термообработки требуются разные температурные диапазоны.
Например, отпуск может проводиться при относительно умеренных температурах, в то время как для отжига, пайки, спекания, науглероживания или обработки растворами могут потребоваться значительно более высокие температуры.
Поэтому печь должна обеспечивать не только достаточную максимальную температуру, но и стабильный контроль во всем требуемом рабочем диапазоне.
Заготовка должна оставаться при требуемой температуре достаточно долго для того, чтобы произошло желаемое металлургическое превращение.
Недостаточное время выдержки может привести к неполной обработке, в то время как чрезмерное выдерживание может снизить производительность или негативно повлиять на свойства материала.
Атмосфера, окружающая заготовку, может существенно повлиять на конечный результат. В зависимости от области применения в печах могут использоваться азот, водород, азотно-водородные смеси, газообразный продукт крекинга аммиака, эндотермическая атмосфера, инертный газ, атмосфера с контролируемым содержанием углерода или вакуум. Надлежащий контроль атмосферы может помочь предотвратить окисление, обезуглероживание, изменение цвета, загрязнение и другие нежелательные реакции на поверхности.
Охлаждение так же важно, как и нагрев. В зависимости от технологического процесса для заготовок может потребоваться охлаждение в печи, регулируемое газовое охлаждение, воздушное охлаждение, закалка в масле, закалка в воде, быстрое охлаждение или многоступенчатое регулируемое охлаждение. Взаимосвязь между нагревом, выдержкой, атмосферой и охлаждением в конечном итоге определяет эксплуатационные характеристики готовой детали.
Термическая обработка используется в современном производстве для изменения свойств металлов без обязательного изменения физической формы детали.
В зависимости от технологического процесса и материала термообработка может улучшить:
- Твердость
- Предел прочности при растяжении
- Вязкость
- Износостойкость
- Сопротивление усталости
- Стабильность размеров
- Коррозионную стойкость
- Обрабатываемость
- Состояние поверхности
- Распределение внутренних напряжений
Для производителей, занимающихся массовым производством, цель состоит не просто в том, чтобы получить правильный результат на одном компоненте.
Реальная задача заключается в многократном получении одного и того же металлургического и механического результата на тысячах или миллионах деталей.
Вот почему так важны равномерность температуры в печи, контроль атмосферы, способ загрузки, скорость конвейера, конструкция зоны нагрева, система охлаждения, автоматизация и повторяемость процесса.
Неправильная конструкция печи или неправильно подобранный технологический процесс могут привести к таким проблемам, как:
- Неравномерная твердость
- Чрезмерное окисление
- Изменение цвета поверхности
- Растрескивание
- Термическая деформация
- Обезуглероживание
- Низкая плотность спеченного материала
- Неполная пайка
- Несоответствующие партии
- Чрезмерное количество брака
- Высокий расход защитного газа
- Высокое энергопотребление
- Низкая эффективность производства
Поэтому выбор подходящей печи для термообработки необходимо начинать с определения заготовки и производственных целей, а не просто выбирать печь по каталогу.
Отжиг включает в себя нагрев материала до заданной температуры, выдержку его в течение определенного периода времени, а затем охлаждение в контролируемых условиях.
В зависимости от материала и технологического процесса отжиг может быть использован для:
Типичные области применения отжига включают:
Для нержавеющей стали и других материалов, чувствительных к окислению, можно использовать печь для отжига с регулируемой защитной атмосферой, чтобы уменьшить окисление поверхности.
Отпуск обычно выполняется после закалки или закаливания.
Закаленная деталь может обладать высокой твердостью, но при этом обладать чрезмерной хрупкостью или внутренним напряжением. При закалке деталь повторно нагревается до контролируемой температуры для достижения лучшего баланса твердости, вязкости и стабильности размеров.
Типичные области применения включают:
Печи для закалки могут быть спроектированы как системы периодического или непрерывного действия в зависимости от объема производства и типа обрабатываемой детали.
Закалка используется для повышения твердости и износостойкости металлов, особенно сталей.
Заготовка нагревается до заданной температуры, а затем охлаждается с регулируемой скоростью, часто путем закалки.
Типичные области применения включают:
Успешная закалка требует тщательного контроля равномерности нагрева, времени выдержки, времени переноса и условий закалки.
Науглероживание - это процесс поверхностного упрочнения, обычно используемый для деталей из низкоуглеродистой стали.
В процессе обработки на поверхность заготовки при повышенной температуре наносится углерод. Деталь затем закаливается для получения твердой, износостойкой поверхности с сохранением относительно прочной сердцевины.
Типичные области применения::
Важные переменные процесса включают:
Для крупносерийного производства можно использовать печи непрерывного науглероживания и закалки.
Азотирование приводит к появлению азота на поверхности некоторых сталей для улучшения эксплуатационных характеристик поверхности.
В зависимости от материала и технологических требований азотирование может обеспечить:
К типичным компонентам относятся:
При азотировании особенно важен точный контроль температуры и атмосферы.
Спекание является одним из важнейших термических процессов в порошковой металлургии.
Прессованные или формованные порошковые компоненты нагреваются ниже температуры плавления исходного материала, в результате чего частицы связываются друг с другом и деталь приобретает требуемую плотность, прочность, структуру и размерные характеристики.
Типичные области применения::
Полный процесс спекания может включать:
Важными параметрами являются:
Для производителей, производящих большое количество аналогичных компонентов, непрерывная печь для спекания с сетчатой лентой может обеспечить стабильное и автоматизированное производство.
Пайка - это процесс термического соединения, при котором присадочный металл расплавляется и распределяется между плотно прилегающими металлическими поверхностями без расплавления основных материалов.
В промышленном производстве качество пайки зависит не только от температуры в печи, но и от однородности температуры, контроля атмосферы, чистоты заготовки, скорости нагрева, времени выдержки и условий охлаждения.
Типичные области применения::
При крупносерийном производстве паяльная печь непрерывного действия с регулируемой атмосферой может улучшить прочность соединений, уменьшая окисление и ручные изменения.
При выборе печи для пайки производители должны оценить размер детали, тип сплава, материал присадки, требуемую производственную мощность, защитную атмосферу и допустимый уровень утечки.
Термообработка в растворе обычно используется для алюминиевых сплавов, нержавеющих сталей и других сплавов, требующих контролируемого нагрева с последующим быстрым или заданным охлаждением.
Процесс обычно включает нагрев заготовки до заданной температуры, выдержку в течение необходимого времени и последующую передачу в систему закалки.
Типичные области применения включают:
Важными технологическими параметрами являются:
В частности, для алюминиевых деталей печь и систему закалки следует рассматривать как единый технологический процесс, поскольку время транспортировки и скорость охлаждения могут напрямую влиять на конечные механические свойства.
В реальных проектах печей выбора печи только по названию процесса обычно недостаточно.
Например, двум заказчикам может потребоваться печь для спекания, но их окончательные конструкции могут сильно отличаться в зависимости от размера заготовки, состава материала, требуемой плотности, производительности, атмосферы и требований к охлаждению.
Прежде чем рекомендовать конфигурацию печи, инженеры Rexin обычно оценивают следующую информацию:
Исходя из этих факторов, конструкция печи, зоны нагрева, рабочие размеры, система транспортировки, система кондиционирования, способ охлаждения, уровень автоматизации и планировка завода могут быть настроены для конкретного проекта.
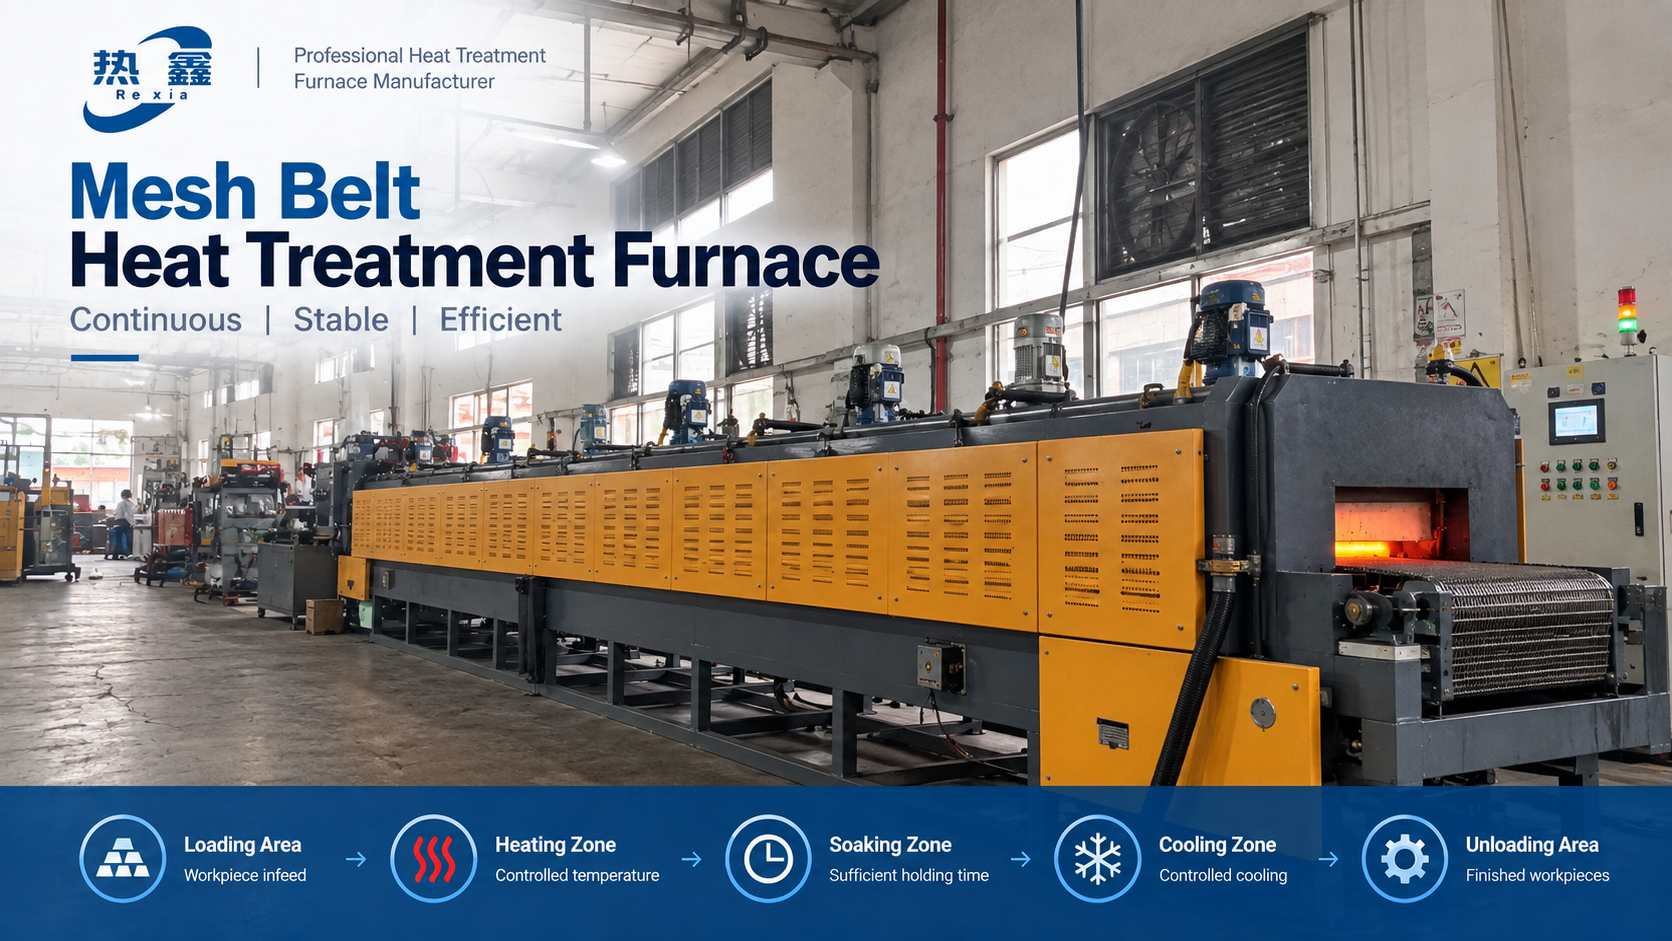 Печь для термообработки с сетчатой лентой с непрерывной загрузкой, нагревом, выдержкой, охлаждением и разгрузкой.
Печь с сетчатой лентой в основном подходит для непрерывной термообработки деталей малого и среднего размера при относительно стабильных объемах производства.
Типичные области применения - крепежные детали, детали из порошковой металлургии, подшипники, автомобильные компоненты и мелкое оборудование.
Выбирая сетчатую ленточную печь, покупатели должны обращать внимание не только на ширину ленты. Важными факторами также являются:
Более широкая лента не означает автоматически более высокую полезную производительность. Конечная производительность зависит от всего термического процесса и условий загрузки.
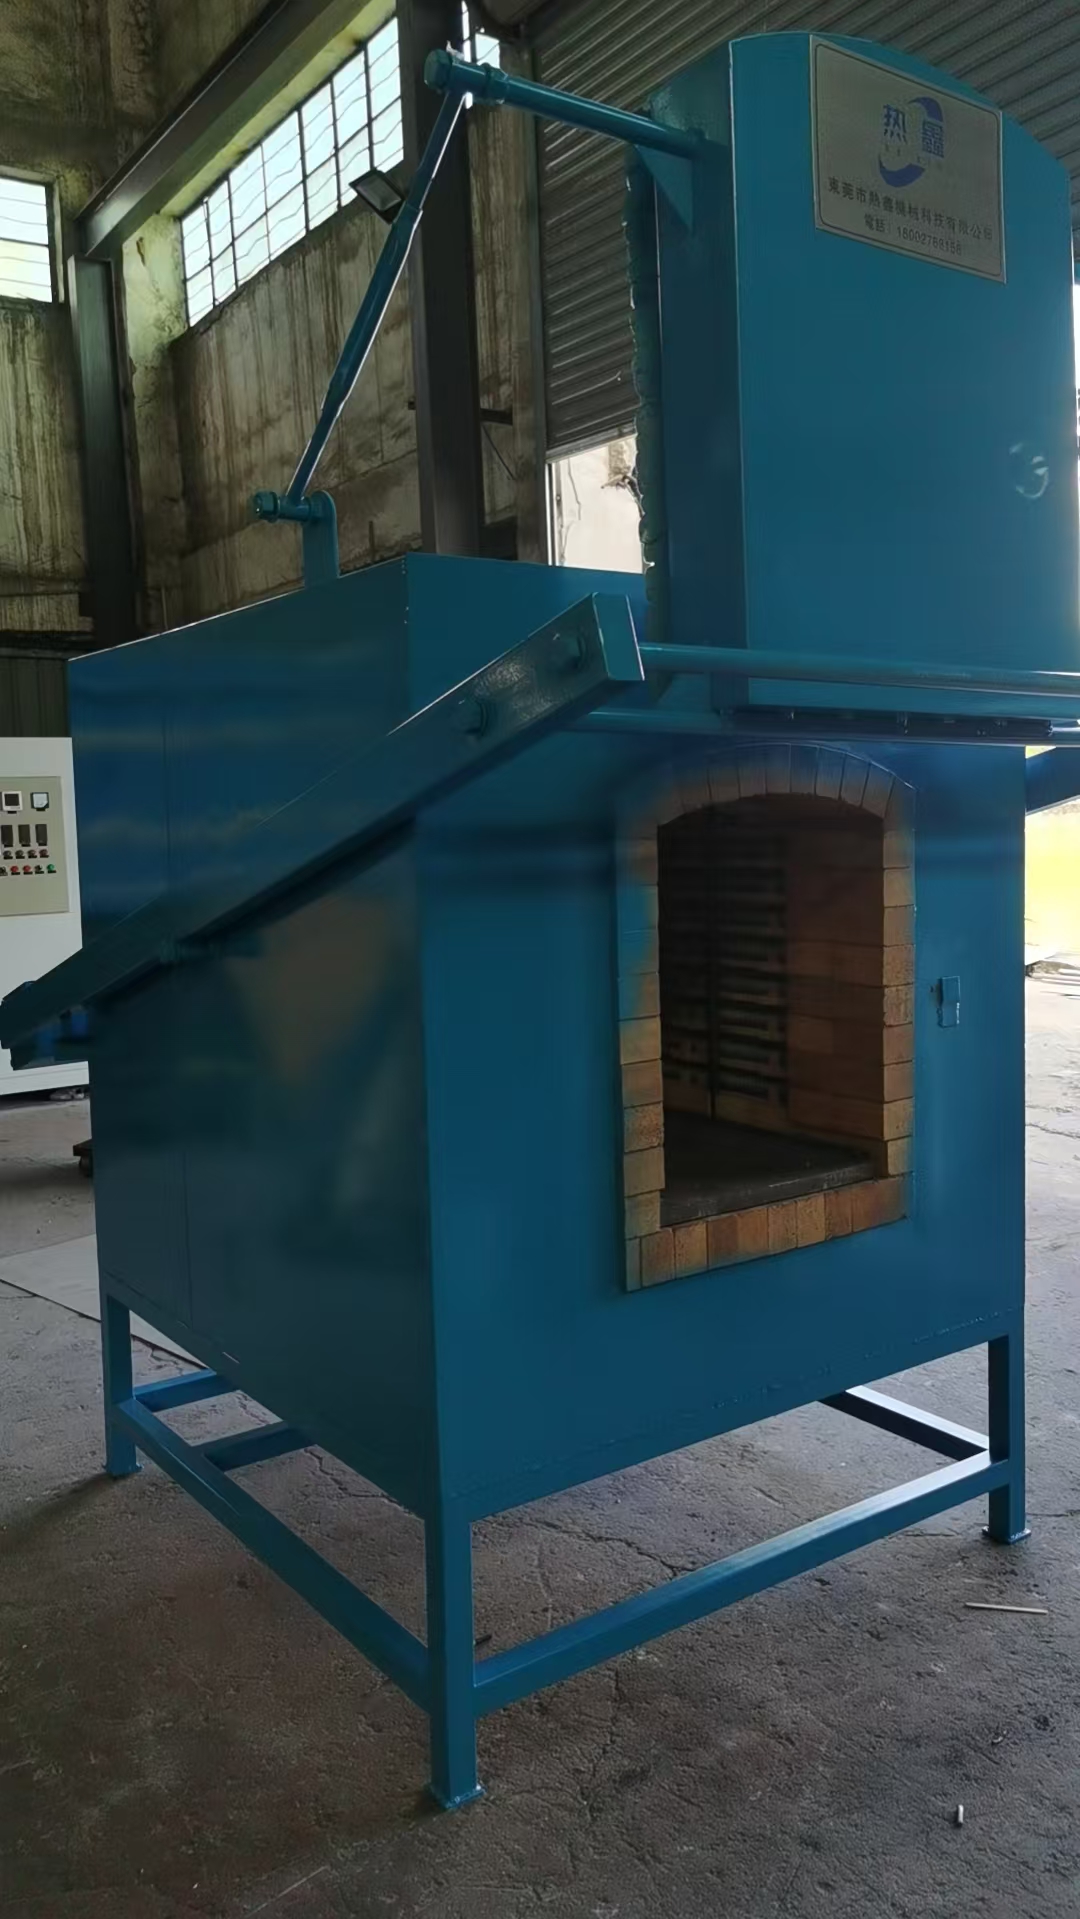
Закалочная печь коробчатого типа Rexin предназначена для периодической термообработки и закалки.
Коробчатая печь - это печь периодического действия, которая подходит производителям, которым требуется гибкость производства, несколько рецептов термообработки или различные размеры заготовок.
Она обычно используется для изготовления инструментов, пресс-форм, шестерен, валов, механических деталей, а также для мелкосерийного производства.
По сравнению с проходной печью, коробчатая печь обычно обеспечивает большую гибкость, но меньшую производительность.
Ключевыми факторами при выборе являются размер камеры, максимальный вес загружаемого материала, равномерность температуры, требования к атмосфере, мощность нагрева, способ загрузки и процесс охлаждения.
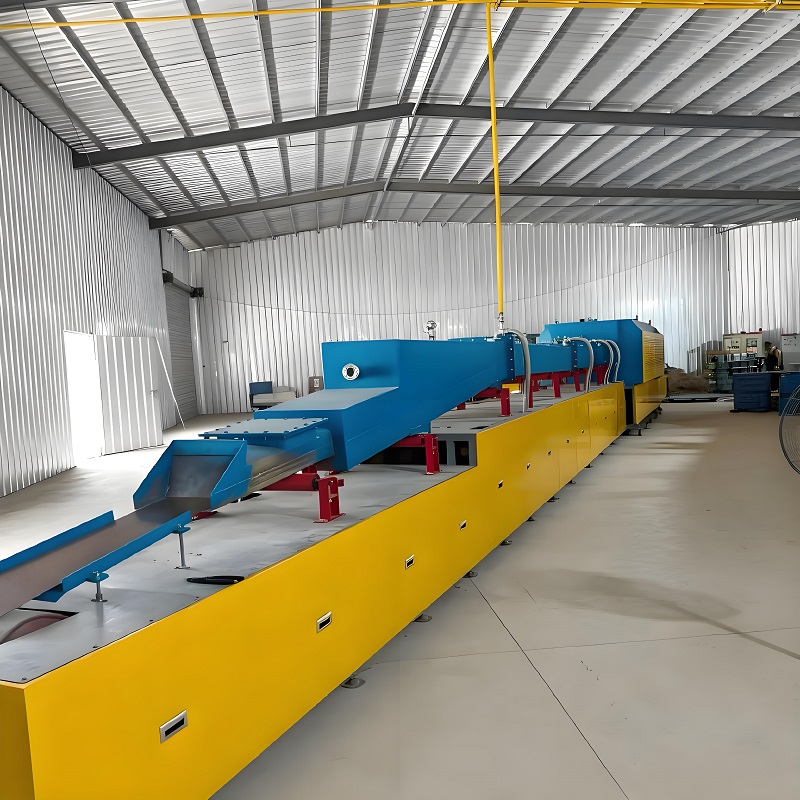
Печь непрерывного действия, как правило, подходит для крупносерийного производства, где однотипные детали обрабатываются многократно.
К числу типичных пользователей относятся производители автомобильных компонентов, заводы по производству крепежных изделий, заводы порошковой металлургии, производители подшипников и другие предприятия массового производства.
По сравнению с оборудованием периодического действия, печь непрерывного действия позволяет сократить ручную обработку и повысить стабильность производства. Однако печь должна быть спроектирована с учетом фактических требований к производительности.
Важными инженерными факторами являются:
По этой причине производственную мощность следует рассчитывать исходя из фактической заготовки, а не только исходя из размеров печи.
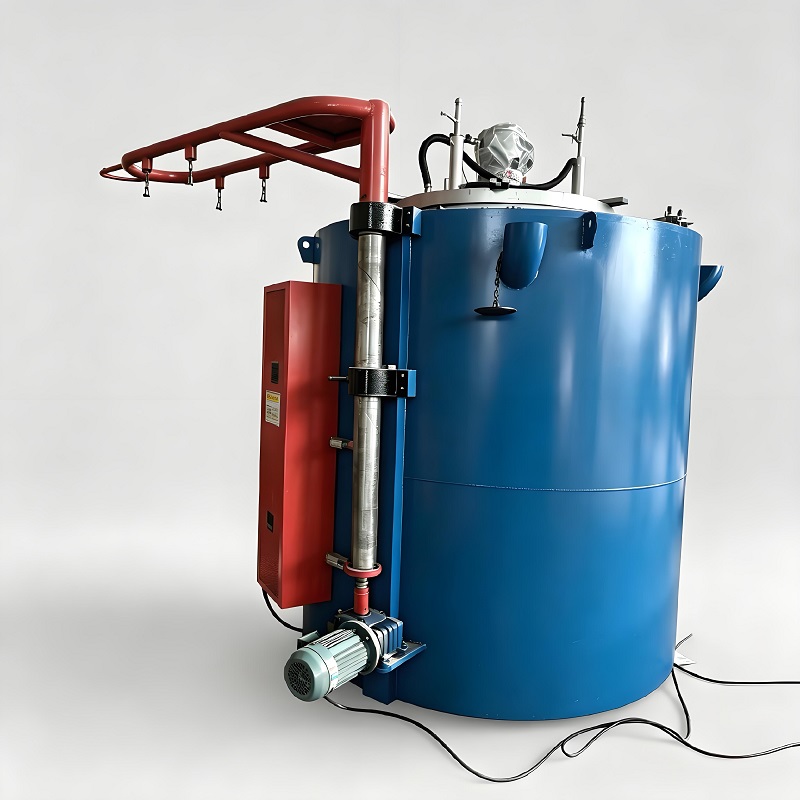
Шахтная печь - это вертикальная печь периодического действия, обычно используемая для изготовления длинномерных или вертикально загружаемых деталей.
Типичные области применения::
Вертикальная конструкция позволяет снизить требования к площади помещения в горизонтальном положении и подходит для заготовок, которые трудно загружать в обычную горизонтальную камеру.
Важными факторами при выборе печи являются глубина печи, вес загружаемого материала, равномерность температуры, способ подъема, требования к атмосфере и контроль деформации заготовки.
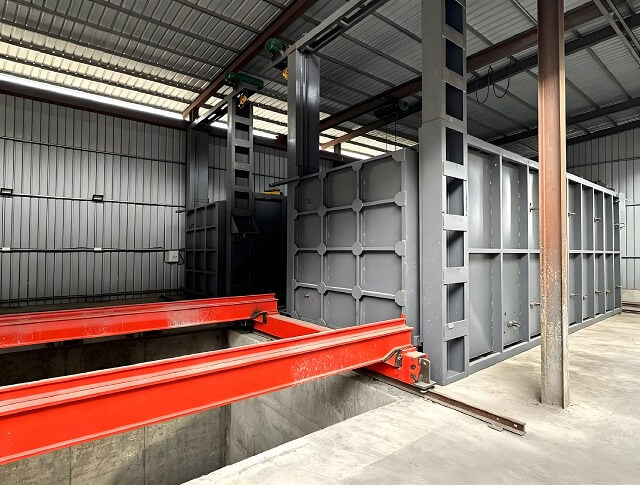
Печь-тележка, также называемая печью с днищем-тележкой, использует подвижную загрузочную платформу для перемещения больших или тяжелых заготовок в камеру нагрева и из нее.
Она обычно используется для:
Ключевыми инженерными соображениями являются вес загружаемого материала, конструкция тележки, размеры камеры, равномерность нагрева, герметизация, изоляция и эффективность загрузки.
При проектировании печи для крупногабаритных заготовок следует также учитывать, как крепится деталь во время нагрева, чтобы уменьшить ненужную деформацию.
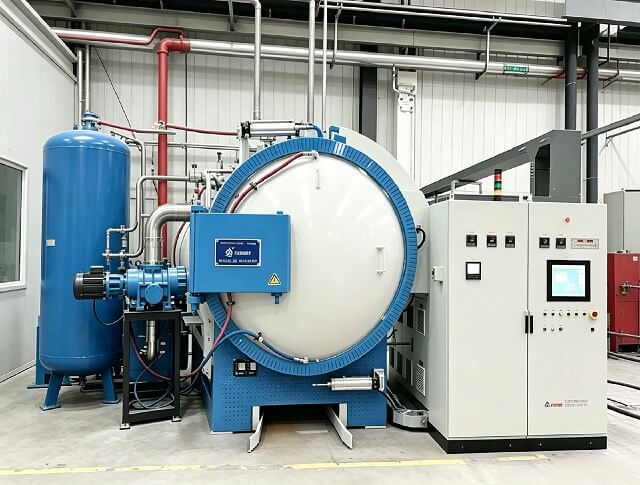
Вакуумная печь выполняет термообработку в среде с низким давлением для уменьшения окисления, загрязнения и нежелательных поверхностных реакций.
Типичные области применения::
Важными факторами при выборе являются уровень вакуума, насосная система, диапазон температур, способ охлаждения, размер камеры, грузоподъемность и технологические требования.
Вакуумные печи, как правило, требуют более сложного оборудования и больших капиталовложений, поэтому они наиболее подходят в тех случаях, когда требования к качеству продукции или технологическому процессу оправдывают дополнительные затраты.
Правильный тип печи зависит от материала обрабатываемой детали, процесса термообработки, объема производства, требований к атмосфере и конечных требований к качеству.
В следующей таблице приведены общие рекомендации по промышленному применению. Окончательный выбор печи должен быть подтвержден в соответствии с фактическими требованиями к обрабатываемой детали и производству.
| Деталь | Общий процесс | Типичное решение для печи |
|---|---|---|
| Крепеж | Науглероживание, закалка, отпуск | Ленточная печь непрерывного действия с сеткой |
| Оборудование для порошковой металлургии | Спекание | Печь непрерывного действия для спекания |
| Трубы из нержавеющей стали | Термический отжиг | Печь для термического отжига |
| Автомобильные устройства | Науглероживание, закалка | Печь для науглероживания и закалки |
| Подшипники | Закалка, отпуск | Печь периодического действия или непрерывного действия |
| Алюминиевые радиаторы | Пайка | Печь для пайки в контролируемой атмосфере |
| Детали из алюминиевых сплавов | Обработка раствором | Печь для термообработки раствором |
| Инструменты и штампы | Закалка, отпуск | Боксовая или вакуумная печь |
Эту таблицу следует использовать как исходную, а не окончательную спецификацию оборудования. Например, двум производителям, производящим аналогичные устройства, могут потребоваться разные конфигурации печей из-за различий в качестве материала, размерах деталей, требуемой глубине корпуса, производительности, атмосфере и стандартах качества.
При сравнении промышленных печей для термообработки покупателям не следует оценивать оборудование только по максимальной температуре, размерам печи или цене покупки.
Технически подходящая печь должна оцениваться в соответствии с фактическим технологическим процессом, обрабатываемой деталью, требуемой производственной мощностью, атмосферой, методом охлаждения и конечными требованиями к качеству.
Следующие технические характеристики особенно важны при сравнении решений для печей.
Печь должна обеспечивать надежную работу при требуемой температуре процесса.
Однако более высокая максимальная температура не означает автоматического улучшения качества печи. Покупателям следует различать максимальную расчетную температуру, рекомендуемую температуру для непрерывной работы и фактическую температуру, необходимую для технологического процесса.
Более важный вопрос заключается в том, может ли печь поддерживать стабильные условия при требуемой температуре производства в течение длительного периода эксплуатации.
Недостаточная равномерность температуры может привести к:
При сравнении спецификаций поставщиков покупателям следует поинтересоваться, как измеряется равномерность температуры и при каких условиях работы печи применяется указанное значение.
Значение равномерности температуры не следует оценивать независимо от типа печи, рабочей температуры, эффективной рабочей зоны, условий загрузки и метода испытаний.
Производительность может быть выражена в килограммах в час, штуках в час, тоннах в день или партиях в день.
Производительность следует рассчитывать в соответствии с такими факторами, как:
Покупателям следует быть осторожными, сравнивая только номинальные показатели производительности в кг/час. Две печи с одинаковыми внешними размерами могут обеспечивать различную полезную производительность в зависимости от фактической заготовки и технологического процесса
В зависимости от типа печи важными размерами могут быть ширина, высота и глубина камеры, ширина сетчатой ленты, эффективная длина зоны нагрева, размеры муфеля или максимальная высота загрузки.
Рабочие размеры должны соответствовать фактической заготовке и расположению загрузки, а не просто максимально увеличиваться.
Увеличение размеров печи может привести к увеличению инвестиций в оборудование, потребности в отоплении, расхода воздуха и эксплуатационных расходов без обязательного увеличения полезной производственной мощности.
Требуемая атмосфера в печи зависит от материала заготовки, процесса термообработки и требуемых поверхностных или металлургических свойств.
В зависимости от области применения, в печных системах могут использоваться азот, водородсодержащие смеси, газообразный крекинг-аммиак, эндотермическая атмосфера, инертный газ, контролируемая технологическая атмосфера или вакуум.
Покупатели должны оценить не только то, какая атмосфера требуется, но и потребление газа, герметичность печи, контроль атмосферы, регулирование давления, требования безопасности и долгосрочные эксплуатационные расходы.
Охлаждение является неотъемлемой частью процесса термообработки и не должно оцениваться отдельно от нагревательной печи.
В зависимости от области применения охлаждение может включать охлаждение печи, регулируемое газовое охлаждение, воздушное охлаждение, быстрое охлаждение, охлаждение маслом, охлаждение водой или другие системы, зависящие от конкретного процесса.
Требуемая холодопроизводительность зависит от материала заготовки, объема загрузки, требуемой скорости охлаждения, конечных механических свойств и требований к деформации.
В промышленном производстве автоматизация печей может влиять на последовательность процесса, рабочую нагрузку оператора, отслеживаемость и эффективность производства.
В зависимости от проекта, функции управления могут включать в себя:
Необходимый уровень автоматизации следует выбирать в соответствии с производственным процессом, а не просто добавлять как можно больше функций.
Одно из наиболее распространенных решений при планировании линии термообработки - использовать печь непрерывного действия или печь периодического действия.
Единого ответа, подходящего для каждого предприятия, не существует. Правильный выбор зависит от объема производства, ассортимента продукции, стабильности технологического процесса, размеров обрабатываемых деталей, требований к автоматизации, имеющихся площадей и планов производства на будущее.
| Фактор | Печь непрерывного действия | Печь периодического действия |
|---|---|---|
| Объем производства | Лучше подходит для средне- и крупносерийного производства | Лучше подходит для мелкосерийного и среднесерийного серийного производства |
| Разнообразие продукции | Лучше всего подходит многократная обработка одинаковых деталей | Более гибкая для различных продуктов и рецептур |
| Автоматизация | Легче интегрируется в автоматизированные производственные линии | Обычно требуется больше времени на загрузку и разгрузку партии |
| Последовательность технологического процесса | Хорошо подходит для повторяемой непрерывной обработки | Хорошая согласованность при надлежащем контроле каждой партии |
| Производственный процесс | Непрерывное перемещение материала | Загрузка → Обработка → Выгрузка |
| Производственная площадь | Часто требуется более длинная производственная линия | Обычно более компактная в зависимости от конструкции печи |
| Основное внимание при первоначальном выборе | Производительность, скорость ленты, плотность загрузки, интеграция в линию | Размер камеры, вес партии, время цикла, гибкость |
Например, производителю крепежных изделий, ежедневно производящему большое количество однотипных деталей, может быть выгодна непрерывная линия термообработки сетчатых лент.
Напротив, производитель, обрабатывающий различные формы, инструменты, валы или компоненты малого объема, может извлечь больше пользы из гибкости печи периодического действия.
Поэтому решение должно основываться на производственной модели, а не на простом предположении, что печь непрерывного действия более совершенная, чем печь периодического действия.
Производственные мощности являются одним из наиболее важных факторов при проектировании промышленной печи для термообработки.
Первоначально заказчик может запросить “300 кг/час” или “500 кг/час”, но одного этого числа недостаточно для определения размеров печи.
Инженеры также должны понимать,:
Эти факторы влияют на ширину ленты, плотность загрузки, длину зоны нагрева, скорость движения ленты, количество температурных зон, мощность нагрева, расход воздуха и холодопроизводительность.
Рассмотрим двух заказчиков, которым требуется номинальная производительность 500 кг/час.
Заказчик А производит небольшие крепежные детали, которые могут быть относительно равномерно распределены на сетчатой ленте. Заказчик В производит более крупные детали, для которых требуется большее расстояние между ними и более длительный термический цикл.
Несмотря на то, что оба заказчика устанавливают одинаковые требования к производительности печи в кг/час, соответствующие размеры печи, скорость подачи ленты, длина зоны нагрева и система охлаждения могут сильно отличаться.
Вот почему надежное предложение печи должно основываться на фактической информации о заготовке и технологическом процессе, а не только на производительности.
Стоимость промышленной печи для термообработки может значительно варьироваться, поскольку большинство систем промышленных печей настраиваются в соответствии с технологическими и производственными требованиями заказчика.
Вместо того чтобы спрашивать только “Сколько стоит печь для термообработки?”, покупатели должны сначала понять, какие технические факторы влияют на итоговое предложение.
Печи периодического действия, ленточные печи непрерывного действия, линии спекания в контролируемой атмосфере, печи для пайки, линии науглероживания и вакуумные печи имеют очень разные конструкции и системные требования.
Большие рабочие габариты и более высокая производственная мощность, как правило, требуют большей мощности нагрева, конструкционных материалов, изоляции, пропускной способности, холодопроизводительности и вспомогательного оборудования.
Для повышения рабочих температур могут потребоваться другие нагревательные элементы, огнеупорные материалы, изоляционные конструкции, компоненты печи и стратегии управления.
Для процессов в контролируемой атмосфере могут потребоваться системы подачи газа, регулирования расхода, мониторинга атмосферы, системы герметизации, выхлопные системы и дополнительное оборудование для обеспечения безопасности.
Охлаждение в масле, воде, регулируемое охлаждение, быстрое охлаждение или другие специализированные системы охлаждения могут существенно повлиять на общую конфигурацию линии печи.
Системы ПЛК, HMI-управления, управления рецептурой, записи данных, автоматической загрузки и выгрузки, удаленного мониторинга и интеграции с производственной линией также могут влиять на стоимость оборудования.
По этой причине сравнение предложений печей только по цене может ввести в заблуждение. Покупателям следует ознакомиться с полным техническим оснащением, материалами печи, технологическими возможностями, автоматизацией, системой кондиционирования, системой охлаждения, прилагаемыми аксессуарами, требованиями к монтажу и послепродажной поддержкой.
Чтобы порекомендовать подходящую конфигурацию печи и подготовить точное коммерческое предложение, поставщику печи требуется дополнительная информация, помимо требуемой максимальной температуры.
Предоставление подробной информации о заготовках и технологическом процессе в начале проекта может сократить количество ненужных коммуникаций и помочь инженерам более точно оценить размеры печи, систему отопления, атмосферу, способ охлаждения, производственную мощность и требования к автоматизации.
Пожалуйста, предоставьте:
Пожалуйста, укажите необходимый процесс, такой как отжиг, закалка, отпуск, науглероживание, спекание, пайка или термообработка раствором.
Если у вас уже есть существующий процесс термообработки, предоставление температурной кривой или параметров процесса может помочь инженерам более точно понять ваши требования.
Пожалуйста, укажите требуемую производственную мощность в кг/час, штуках в час, тоннах в день или партиях в день.
По возможности, укажите также ожидаемое рабочее время в день и количество производственных дней в году.
В зависимости от области применения полезная информация может включать:
Если известна, укажите требуемую защитную или технологическую атмосферу. Если вы не уверены, укажите требования к материалам и технологическому процессу, чтобы можно было оценить подходящую систему кондиционирования.
Полезная информация о заводе включает в себя::
Обычно покупатели, особенно при планировании новой линии термообработки, не уточняют все технические параметры в самом начале.
Начните с информации, которая у вас уже есть: заготовка, материал, текущий технологический процесс, планируемая производственная мощность и требуемый результат по качеству.
Затем вы можете поэтапно оценить остальную конфигурацию печи в соответствии с фактическими производственными требованиями.
Каждый проект по термообработке начинается с выбора заготовки, материала, технологического процесса и необходимой производственной мощности.
Если вы планируете построить новую линию термообработки, увеличить производственные мощности, заменить существующую печь или пытаетесь решить такие проблемы, как окисление, неравномерная твердость, деформация, нестабильный контроль атмосферы или низкая эффективность производства, присылайте нам свои требования к применению.
Компания Rexin может оценить заготовку, процесс термообработки, производственную мощность, атмосферу в печи, требования к охлаждению и заводские условия, чтобы помочь выбрать подходящую конфигурацию печи.
Для получения более точных рекомендаций по печи и ценового предложения, пожалуйста, пришлите нам:
У вас есть проект печи? Пришлите нам чертеж вашей заготовки или производственные требования, чтобы обсудить подходящее решение для термообработки.
Если вы заинтересованы в каком-либо из наших продуктов или хотели бы сделать индивидуальный заказ, пожалуйста не стесняйтесь обращаться к нам. Мы с нетерпением ожидаем установления успешных деловых отношений с вами.