Продукты
О нас

Техническая поддержка

Oct. 07, 2026
Поделиться:Печь для спекания с сетчатой лентой широко используется для непрерывной термообработки деталей порошковой металлургии. В отличие от печи периодического действия, заготовки непрерывно перемещаются по различным технологическим зонам на жаропрочной сетчатой ленте, что позволяет интегрировать нагрев, спекание и охлаждение в непрерывную производственную линию.
Однако выбор печи для спекания с сетчатой лентой и ее эксплуатация требуют большего, чем просто установка заданной температуры. Состав материала, требования к обезжириванию, защитная атмосфера, загрузка ленты, скорость транспортировки, конфигурация зоны нагрева и условия охлаждения - все это может влиять на процесс спекания.
В этом руководстве объясняется принцип работы печи непрерывного спекания с сетчатой лентой, основные этапы процесса спекания в порошковой металлургии, роль защитной атмосферы и охлаждения, подходящие области применения и ключевые параметры, которые покупатели должны учитывать при планировании производственной линии.
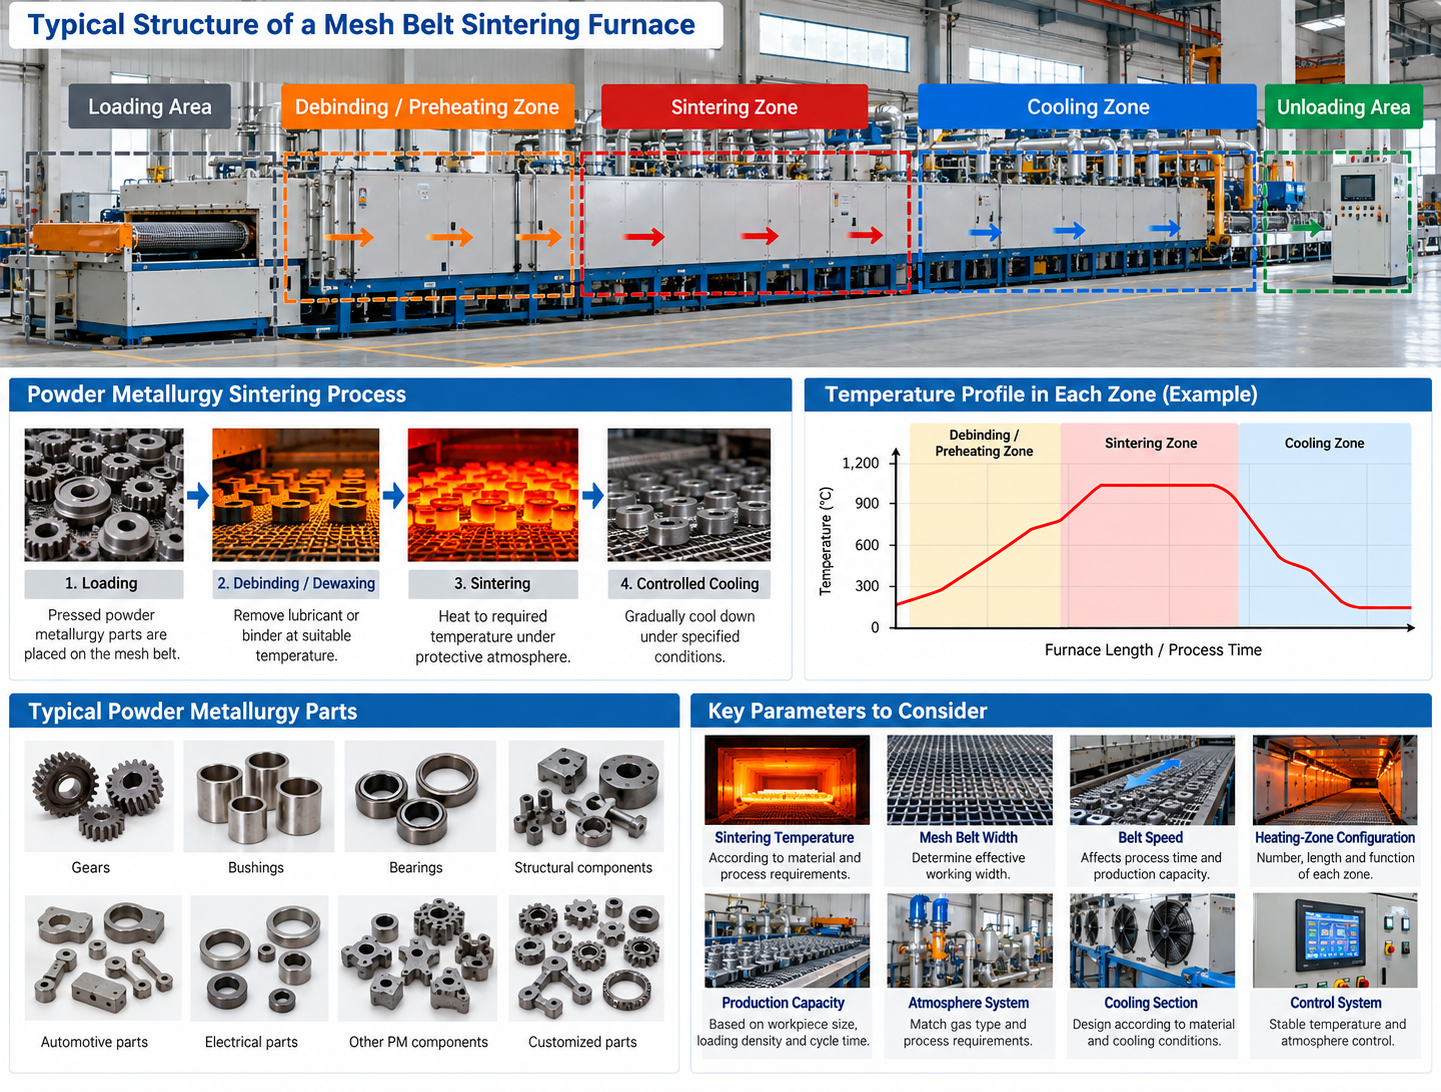
Печь для спекания с сетчатой лентой - это промышленная печь непрерывного действия, в которой заготовки проходят через печь на движущейся металлической сетчатой ленте. Она обычно используется для серийного производства, где требуется контролируемый нагрев деталей в заданных технологических условиях с последующим контролируемым охлаждением.
В производстве порошковой металлургии прессованные детали могут загружаться на ленту и перемещаться по различным секциям печи в соответствии с требуемым технологическим процессом. В зависимости от материала и производственных требований линия может включать секции обезжелезивания или предварительного нагрева, высокотемпературного спекания и охлаждения.
Скорость подачи, эффективная продолжительность нагрева и расположение температурных зон определяют продолжительность пребывания заготовок на каждой стадии. По этой причине производительность печи не следует оценивать только по ее максимальной рабочей температуре. Необходимо учитывать общий температурный режим, атмосферные условия, способ загрузки и производственную мощность.
Непрерывная работа может быть особенно полезна для стандартных компонентов порошковой металлургии, производимых повторяющимися партиями, поскольку печь может поддерживать постоянный поток материала на определенных этапах технологического процесса.
В производстве порошковой металлургии спекание - это термический процесс, используемый для связывания частиц спрессованного порошка и придания компоненту требуемых свойств. В ленточной печи непрерывного действия полный процесс обычно включает в себя несколько этапов, а не один этап нагрева.
Точный процесс зависит от состава порошка, смазки или связующего, геометрии детали и требуемых конечных свойств. Типичная непрерывная линия может включать в себя обезжиривание или депарафинизацию, предварительный нагрев, спекание и регулируемое охлаждение.
Перед основным этапом спекания с деталей может потребоваться удалить смазочные материалы или связующие вещества, используемые при прессовании порошка.
Этот этап часто называют обезжириванием или депарафинизацией. Условия удаления должны соответствовать материалу и системе связующих, чтобы детали могли проходить последующие стадии нагрева в подходящих технологических условиях.
Поэтому конфигурация печи для данного раздела должна определяться в соответствии с фактическим порошком и производственным процессом, а не рассматриваться как фиксированная стандартная конфигурация.
После начальной стадии обезжиривания детали проходят через нагревательные секции по мере того, как их температура повышается до требуемого диапазона спекания.
Регулируемый режим нагрева помогает подготовить заготовки к основному этапу спекания. Требуемая скорость нагрева и время выдержки зависят от материала, размеров детали, схемы загрузки и технологических характеристик.
В основной зоне спекания спрессованные детали из порошковой металлургии нагреваются в соответствии с требуемым материалом и технологическими условиями. На этом этапе между частицами порошка образуется связь, и деталь приобретает требуемые металлургические свойства.
Требуемая температура спекания и время выдержки зависят от используемого материала. В печи непрерывного действия на время выдержки влияют такие факторы, как эффективная длина зоны и скорость движения ленты.
Вот почему подходящая печь для спекания в порошковой металлургии должна быть спроектирована с учетом требуемого технологического процесса, а не выбрана только в соответствии с ее максимальной температурой.
После выхода из основной зоны спекания детали поступают в секцию охлаждения. Условия охлаждения являются важной частью полного цикла спекания и должны соответствовать материалу, атмосфере и требуемым конечным свойствам.
В непрерывной производственной линии также может потребоваться защита окружающей среды на соответствующих этапах охлаждения, прежде чем детали будут подвергнуты воздействию окружающего воздуха.
Таким образом, весь процесс может быть понят как:
Загрузка → Обезжиривание / Депарафинизация → Предварительный нагрев → Спекание → Контролируемое охлаждение → Выгрузка
Защитная атмосфера является одним из ключевых условий процесса спекания в порошковой металлургии. Во время нагрева и охлаждения окружающая печь атмосфера может влиять на состояние поверхности деталей и стабильность процесса спекания.
Печь для спекания с регулируемой атмосферой предназначена для поддержания требуемой технологической среды в соответствующих зонах печи. Подходящая атмосфера зависит от состава порошка, температуры спекания, системы смазки или связующего и требуемых свойств готового изделия.
В зависимости от области применения могут использоваться смеси, содержащие азот, водород или другие специальные технологические газы. Правильный тип газа, его состав и условия подачи должны определяться в соответствии с фактическим материалом и установленным процессом спекания.
Регулирование атмосферного давления не должно рассматриваться отдельно от самой печи. Герметизация печи, подача газа, расположение зоны нагрева, конструкция вытяжки и секции охлаждения - все это должно работать сообща для поддержания подходящих технологических условий.
Поэтому покупателям, которые сравнивают печи для спекания в порошковой металлургии, при запросе ценового предложения важно указать требуемую атмосферу или существующую технологическую спецификацию. Если процесс уже успешно выполняется в другой печи, информация о существующей атмосфере и производственных условиях также может помочь производителю печи выбрать подходящую конфигурацию.
Не существует единой защитной атмосферы, подходящей для каждого материала порошковой металлургии. Выбор зависит от системы материалов и цели технологического процесса.
Атмосферы на основе азотаможет использоваться в соответствующих процессах порошковой металлургии, где это позволяют требования к материалу и технологическому процессу.
Атмосферы, содержащие водородмогут быть указаны для применений, требующих условий восстановления. Их состав и применение должны определяться в соответствии с фактическим материалом, технологическим процессом и требованиями безопасности.
Для конкретных материалов или производственных процессов также могут потребоваться другие конфигурации с регулируемой атмосферой. Покупателям следует избегать выбора печи, основываясь только на общем описании, таком как “печь с защитной атмосферой”, без подтверждения фактических требований к газу и технологическому процессу.
При подготовке запроса на печь полезно указать следующие данные:марка материала, существующий состав атмосферы, требуемая температура спекания и желаемое состояние поверхности Эти детали позволяют проводить совместную оценку печи и атмосферной системы.
Печи для спекания с сетчатой лентой обычно используются для изготовления компонентов для порошковой металлургии, которые могут непрерывно транспортироваться и надежно располагаться на конвейерной ленте в процессе нагрева и охлаждения.
Типичными областями применения могут быть зубчатые колеса, втулки, подшипники, конструктивные элементы и другие штампованные металлические детали, производимые в повторяющихся количествах. Изделия на основе железа и медикомпоненты для порошковой металлургииони широко используются для непрерывного спекания при условии, что требуемый материал, температура, атмосфера и условия загрузки соответствуют конструкции печи.
Однако форма детали и материал сами по себе не определяют, подходит ли сетчатая ленточная печь. Производитель печи должен также оценить размеры и вес каждой детали, плотность загрузки, требуемую производственную мощность, температуру спекания и требования к атмосфере.
Очень тяжелые компоненты, необычная геометрия, специальные материалы или технологические процессы, требующие условий, выходящих за пределы практического рабочего диапазона ленточной системы, могут потребовать другой конфигурации печи.
По этой причине покупатели, планирующие непрерывную производственную линию порошковой металлургии, должны предоставить чертежи деталей или четкие фотографии вместе с информацией о материалах и производительности до того, как будет окончательно определена конфигурация печи.
Для подходящих применений непрерывная обработка позволяет деталям из порошковой металлургии проходить определенные технологические стадии без загрузки и выгрузки отдельных партий из печи.
Печь для спекания с сетчатой лентой непрерывного действия может сочетать подачу материала, нагрев, спекание и регулируемое охлаждение в одном производственном процессе. Скорость ленты и конфигурация зоны печи могут быть подобраны в соответствии с требуемым временем обработки и производственной мощностью.
Этот тип систем может быть особенно полезен производителям, многократно производящим стандартизированные детали, где важны стабильные технологические условия и непрерывный производственный процесс.
Главное преимущество заключается не только в том, что печь работает непрерывно. Правильно сконфигурированная линия позволяетобрабатываемая деталь, температурный профиль, атмосфера, скорость транспортировки, схема загрузки и процесс охлажденияследует рассматривать как единую целостную производственную систему.
Одним из ключевых решений в производстве порошковой металлургии является выбор между использованием ленточной печи непрерывного действия или печи периодического спекания. Правильный выбор зависит от заготовки, материала, технологических условий, объема производства и требуемой гибкости производства.
В печи непрерывного спекания с сетчатой лентой детали проходят через печь с регулируемой скоростью перемещения ленты. Для применения в порошковой металлургии различные участки линии могут выполнять обезжелезивание или предварительный нагрев, спекание и регулируемое охлаждение в рамках одного непрерывного процесса.
Такая конфигурация, как правило, лучше подходит для повторяющегося производства, где аналогичные компоненты изготавливаются непрерывно и требуемый технологический процесс может поддерживаться в соответствии с условиями эксплуатации системы сетчатых лент.
При непрерывной работе производительность также тесно связана с такими факторами, как ширина ленты, расположение загрузочных устройств, скорость транспортировки и эффективная длина зоны печи.
Печь периодического действия обрабатывает определенную партию заготовок за один рабочий цикл. В зависимости от технологического процесса, она может быть более подходящей, когда объемы производства невелики, виды продукции часто меняются или требуемый материал и условия процесса не подходят для непрерывной транспортировки по сетчатой ленте.
Пакетная обработка также может обеспечить большую гибкость в приложениях, где для разных продуктов требуются значительно отличающиеся технологические циклы.
Ни один из типов печей не подходит автоматически для каждого конкретного применения. Производителю, производящему большое количество аналогичных компонентов из ТЧ, может быть выгодна непрерывная обработка, в то время как другому производителю, производящему небольшие партии или часто меняющему продукцию, может потребоваться иная конфигурация печи.
Прежде чем принять решение, сравнитематериал заготовки, размеры и вес детали, производственная мощность, температура спекания, защитная атмосфера, способ загрузки и необходимый технологический цикл..
В конечном счете, печь следует выбирать в соответствии с производственным процессом, а не просто выбирать “непрерывную” или “периодическую” в зависимости от цены печи.
При сравнении печей для спекания с сетчатой лентой максимальная температура и габаритные размеры печи недостаточны для определения того, подходит ли та или иная система. Печь следует оценивать в соответствии с полным производственным процессом и фактическими требованиями к заготовкам.
Требуемая температура спекания зависит, в первую очередь, от материала, используемого для порошковой металлургии, и технических условий процесса. Это влияет на систему нагрева печи, конструкцию изоляции, конструкцию конвейера и другие компоненты, подверженные воздействию температуры процесса.
Покупатели должны указать нормальную рабочую температуру и требуемый диапазон технологических процессов, а не выбирать оборудование только в соответствии с самой высокой температурой, указанной в спецификации печи.
Ширина сетчатой ленты влияет на количество деталей, которые могут быть размещены на конвейере, и, следовательно, на производительность. Однако номинальная ширина ленты не должна автоматически рассматриваться как полезная ширина загрузки.
При определении эффективной рабочей ширины следует учитывать размеры заготовки, расстояние между деталями и расположение загрузки.
В печи непрерывного спекания скорость перемещения сетчатой ленты тесно связана со временем пребывания заготовок внутри каждой технологической зоны.
Поэтому необходимо оценивать требуемую скорость конвейера, а также эффективную длину зон нагрева и спекания. Простое увеличение скорости конвейера для получения более высокой производительности может сократить время процесса и не обеспечить требуемый цикл спекания.
Печь непрерывного действия может содержать несколько регулируемых нагревательных секций в соответствии с требуемым технологическим процессом. Количество, длина и назначение этих зон должны определяться в соответствии с температурным режимом и требуемым временем выдержки.
При сравнении ценовых предложений покупателям следует обратить внимание наэффективные размеры рабочей зонывместо того, чтобы сравнивать только внешние размеры всей линейки печей.
Требуемая производительность должна быть определена как можно более четко, например, ожидаемое количество или вес приемлемых деталей, производимых в час или в день.
На производительность влияют размеры обрабатываемой детали, ее вес, плотность загрузки, ширина ленты, скорость транспортировки и время обработки. По этой причине для эффективного расчета производительности требуется фактическая информация о заготовке.
Система кондиционирования должна соответствовать материалу порошка и установленному процессу спекания. Покупателям следует указывать требуемый технологический газ или существующий состав атмосферы, когда такая информация доступна.
Ввод газа, герметизация печи, вытяжные устройства и защита атмосферы в соответствующих технологических зонах должны рассматриваться как часть общей конструкции печи.
При определении конфигурации всей линии необходимо учитывать секцию охлаждения. Ее конструкция зависит от таких факторов, как материал, производительность, требуемые условия охлаждения и атмосферные условия.
Поэтому покупателям следует сравнить полныйпроцесс нагрева–спекания–охлаждения, вместо того чтобы оценивать только высокотемпературную секцию печи.
Когда спеченные детали не достигают ожидаемого состояния поверхности, размеров или консистенции, не всегда единственной причиной является сама печь. Материал, уплотнение, загрузка, температурный режим, атмосфера и условия охлаждения должны проверяться совместно.
Если на деталях обнаружится неожиданное окисление или изменение цвета, проверьте защитную атмосферу, герметичность печи, подачу газа и место контакта деталей с воздухом.
Различия между деталями могут быть связаны с плотностью загрузки, распределением температуры, скоростью движения ленты или различиями во времени выдержки. Поэтому при оценке стабильности процесса следует учитывать фактическую схему загрузки.
Остатки смазки или связующего могут указывать на то, что условия обезжиривания не подходят для данного материала, схемы загрузки или скорости производства. Стадию обезжиривания следует оценивать вместе с последующим процессом нагрева.
На изменение размеров в процессе спекания влияют материал порошка, условия прессования и термический цикл. Если возникает проблема с сохранением однородности размеров, следует пересмотреть как процесс получения материала, так и температурный режим печи.
Длительная эксплуатация предъявляет повышенные тепловые и механические требования к конвейерной системе. В рамках планового технического обслуживания печи необходимо проверять загрузку ленты, рабочую температуру, состояние ленты, центровку и приводную систему.
Поэтому устранение неполадок должно быть сосредоточено на полномматериал–печь–атмосфера–конвейер–система охлаждения, вместо того чтобы менять одну настройку печи без выяснения причины.
Вам не нужно составлять полную техническую спецификацию, прежде чем обращаться к производителю печи. Для первоначальной оценки обычно достаточно знать несколько основных деталей:
1. Какие детали вам нужны для спекания?
Фотография или рисунок могут быть полезны.
2. Что это за материал?
Например, детали из порошковой металлургии на основе железа или меди.
3. Какая температура спекания вам требуется?
Если вы не уверены, предоставьте информацию о вашем существующем процессе, если таковая имеется.
4. Какие производственные мощности вам нужны?
Приблизительной часовой или дневной производительности достаточно для первоначального обсуждения.
Ознакомившись с этими основными деталями, производитель печи может сначала оценить подходящий тип печи и общую конфигурацию. Дополнительная информация, такая как защитная атмосфера, расположение загрузки, источник питания и место для установки, может быть подтверждена в ходе технического обсуждения.
Не уверены во всех параметрах? Сначала пришлите нам фотографию вашей заготовки или чертеж, и мы сможем начать с этого.
Печь для спекания с сетчатой лентой используется для непрерывной термической обработки подходящих компонентов, транспортируемых через печь на металлической сетчатой ленте. В порошковой металлургии ее можно использовать для непрерывной обработки совместимых компонентов на основе железа, меди и других ТЧ в соответствии с требуемыми материалами и технологическими условиями.
Ленточно-сетчатая печь обрабатывает детали непрерывно, в то время как печь периодического действия обрабатывает определенную нагрузку в каждом цикле. Печи непрерывного действия часто используются для многократного производства аналогичных деталей, в то время как системы периодического действия могут обеспечить большую гибкость при частой смене продуктов или технологических циклов.
Требуемая атмосфера зависит от материала и процесса спекания. В зависимости от области применения можно использовать азотсодержащую, водородсодержащую или другую специальную технологическую атмосферу. Состав газа должен быть подтвержден в соответствии с фактическими требованиями к материалу и процессу.
Производительность печи зависит от нескольких факторов, в том числе от размеров и веса детали, плотности загрузки, ширины сетчатой ленты, скорости ленты и требуемого времени обработки. Для первоначальной оценки обычно достаточно предоставить фотографию или чертеж заготовки и приблизительную часовую или дневную производительность.
Да. Конфигурация печи может быть разработана в соответствии с требованиями к обрабатываемой детали, материалу, температуре процесса, атмосфере и производству. Рабочие размеры, зоны нагрева, конвейерная система и секция охлаждения могут быть рассчитаны в зависимости от конкретного применения.
Печь для спекания с сетчатой лентой следует рассматривать как целостную производственную систему, а не просто как высокотемпературную нагревательную камеру. Заготовка, температурный режим, защитная атмосфера, система ленточного конвейера и процесс охлаждения должны работать сообща.
Для подходящих применений в порошковой металлургии непрерывная обработка сетчатой ленты может обеспечить эффективный производственный процесс от загрузки до спекания и контролируемого охлаждения.
Rexin предоставляет индивидуальныерешения для печей непрерывного спеканияна основе фактических требований к заготовке и технологическому процессу.
Планируете проект по спеканию в порошковой металлургии? Пришлите нам фотографию или чертеж заготовки, материал, требуемую температуру и приблизительную производственную мощность. Мы можем начать с этих основных деталей и помочь оценить подходящую конфигурацию печи.
Если вы заинтересованы в каком-либо из наших продуктов или хотели бы сделать индивидуальный заказ, пожалуйста не стесняйтесь обращаться к нам. Мы с нетерпением ожидаем установления успешных деловых отношений с вами.